隧道钢拱架支护工字钢冷弯机如何选厂家 从钢材适配到供应商评估全攻略
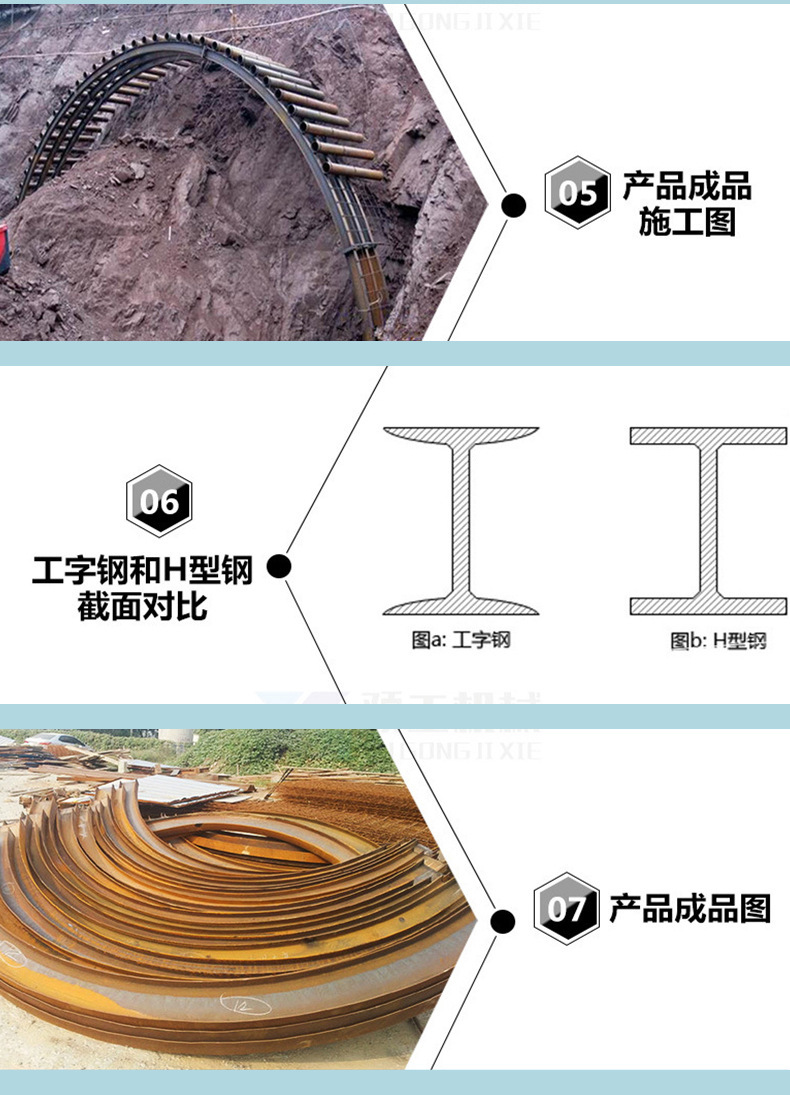
在隧道工程施工中,钢拱架支护是保障围岩稳定、确保施工安全的核心环节。工字钢冷弯机作为加工钢拱架的关键设备,其性能和质量直接决定拱架的成型精度、生产效率以及初期支护的可靠性。面对市场上众多厂家,如何筛选出真正适合隧道工字钢加工的冷弯机?本文从钢材特性出发,系统梳理选厂家的关键维度与实操要点,为您的设备采购提供决策参考。
一、明确钢材加工需求:设备选型的前置条件
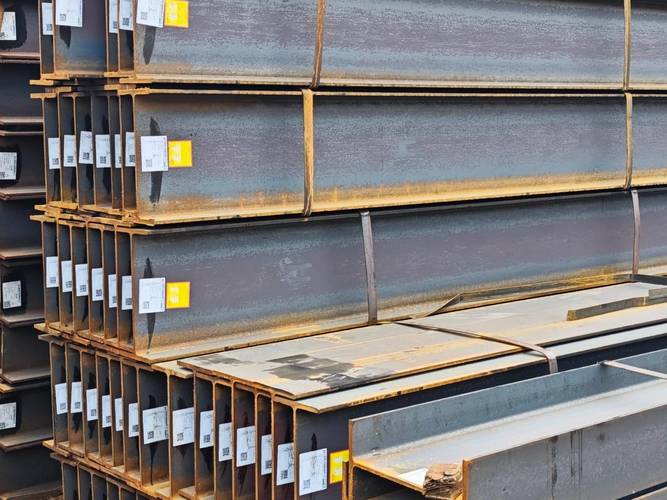
隧道钢拱架常用的钢材以工字钢为主,常见规格为I14、I16、I18、I20a、I22a等,材质多为Q235B或Q345B。不同规格和材质的工字钢,其屈服强度、截面惯性矩和回弹特性差异显著。例如,Q345B工字钢屈服强度比Q235B高约30%,冷弯时所需弯曲力矩更大,设备必须具备足够的扭矩和刚性。因此,在接触厂家之前,务必整理出清晰的加工清单:
- 工字钢型号范围:明确最小和最大型号,并预留未来可能用到的更大规格。
- 材质类型:是否涉及高强度钢或耐候钢。
- 弯曲半径要求:隧道拱架通常需要弯曲至R=2.5m~6m的半径,有时需加工特殊弧度的拱脚或连接板。
- 日/月产能目标:据此计算设备的工作节拍和连续作业能力。
只有将钢材参数具象化,才能在与厂家沟通时快速判断其设备是否“对口”,避免被通用型宣传误导。
二、考察厂家专业度:三大核心维度
1. 设备与钢材的适配能力
优质厂家会详细询问您的钢材规格和弯曲工艺,而非直接报价。他们通常掌握以下技术细节:
- 弯曲方式:工字钢冷弯分为立弯(易操作,但易导致腹板失稳)和平弯(需专用模具,精度更高)。专业厂家清楚隧道拱架多采用立弯,但会根据截面特性推荐最优方案。
- 模具配置:不同型号工字钢需要更换不同模具。考察厂家是否提供成套模具、模具材质(如Cr12MoV)及热处理工艺,这直接影响模具寿命和成型质量。
- 防变形措施:冷弯工字钢时,翼缘和腹板易产生扭曲或褶皱。实力厂家会在设备上配置导向轮、防扭装置或内支撑,并通过有限元分析优化受力点。
2. 技术沉淀与案例验证
- 研发能力:是否拥有自主设计团队?能否提供针对非标工字钢的定制方案?查看其专利技术、软件著作权等。
- 项目案例:要求提供近期隧道工程项目名单,最好能实地考察设备运行情况。重点关注与您加工钢材相近的案例,如同样加工I20a工字钢、同样采用Q345B材质的项目。
- 加工精度:优质冷弯机成型后弧度误差应控制在±2mm/m以内,扭曲度≤1°/m。可要求厂家提供第三方检测报告或现场试弯样品。
3. 制造工艺与关键部件
设备耐用性取决于底层配置:
- 机架结构:优先选择整体退火处理的厚钢板焊接机架,刚性足、抗变形。
- 液压系统:知名品牌液压泵阀(如力士乐、油研)能保障压力稳定和长寿命。
- 控制系统:PLC+触摸屏已成主流,需关注是否具备弯曲角度自动补偿、故障自诊断功能。
- 电动机功率:根据最大工字钢规格核算,功率不足会导致卡顿甚至停机。通常I20a工字钢冷弯机主电机功率不低于15kW。
三、厂家筛选实操流程
- 初步海选:通过行业展会、 B2B平台、同行推荐收集5~8家候选厂家,剔除无隧道案例或成立时间过短的商家。
- 技术交流:向厂家提供钢材参数和弯曲图纸,要求其出具选型方案、设备配置表及价格清单。留意方案是否针对您的钢材做了个性化调整。
- 工厂考察:重点看车间规模、加工设备(如大型落地镗床)、装配流程和质检环节。观察正在组装的设备内部用材和布线规范。
- 试弯验证:携带自己的工字钢到厂家现场试弯,检验成型精度、表面损伤和效率。这是最关键的一步,切勿只凭视频或样品判断。
- 售后评估:明确保修期限、响应时间、备件供应和操作培训。偏远隧道项目需特别确认厂家能否快速上门。
四、常见误区与避坑建议
- 只看价格:低价设备往往在钢材厚度、液压件品牌上缩水,后期维修成本高昂。
- 忽略模具兼容性:部分厂家模具仅适用于单一型号工字钢,更换规格需整套重购。应在合同中约定模具通用性。
- 轻信“万能”机型:若厂家宣称一台设备能完美弯制所有工字钢,大概率牺牲了精度或效率。应选择在典型规格上有突出表现的设备。
- 不签技术协议:将钢材规格、成型精度、产能、验收方式等写入合同附件,避免扯皮。
##
选择工字钢冷弯机厂家,本质上是在为隧道钢拱架支护的质量与进度选择长期伙伴。好厂家不仅提供设备,更能基于钢材特性给出工艺指导。建议秉持“先看钢材,再看设备,后看厂家”的逻辑,通过试弯验证和实地考察,锁定真正懂工字钢、懂隧道的专业供应商。唯有如此,才能让冷弯机成为项目提速增效的利器,而非施工中的隐患源。
如若转载,请注明出处:http://www.lvboon.com/product/27.html
更新时间:2026-10-24 13:00:55